

Sorun 1: Elek Çalışmaya Başlamıyor
Belirtiler ve Nedenler
Belirtiler: Motor uğulduyor ama hareket yok, termik röle veya şalter hemen atıyor.
- Elektriksel arıza veya faz düşmesi/kaybı (%30)
- Titreşim (vibratör) ünitesinde kilitlenmiş/sıkışmış rulman (%25)
- V-Kayış kopması veya aşırı gevşeklik (%20)
- Aşırı yük (overload) korumasının aktif olması (%15)
- Gövdede/şaside mekanik bir engelleme veya sıkışma (%10)
Adım Adım Çözüm
- Panodaki elektrik beslemesini (voltaj değerlerini ve fazları) kontrol edin.
- Tahrik kayışlarını (V-kayışları) hasar, kopma veya kayma (slippage) açısından inceleyin.
- Ciddi derecede bir sıkışma/bağlanma olup olmadığını kontrol etmek için tahrik milini (şaftı) elinizle (manuel) çevirin.
- Aşırı yük koruma (termik) rölelerini sıfırlayın (resetleyin).
- Motoru elekten mekanik olarak ayırıp (kayışları çıkarıp) bağımsız olarak çalıştırarak test edin.
- Eğer rulman kilitlenmesi doğrulanırsa vakit kaybetmeden teknik servisi arayın.
Sorun 2: Dengesiz Malzeme Dağılımı
Belirtiler ve Nedenler
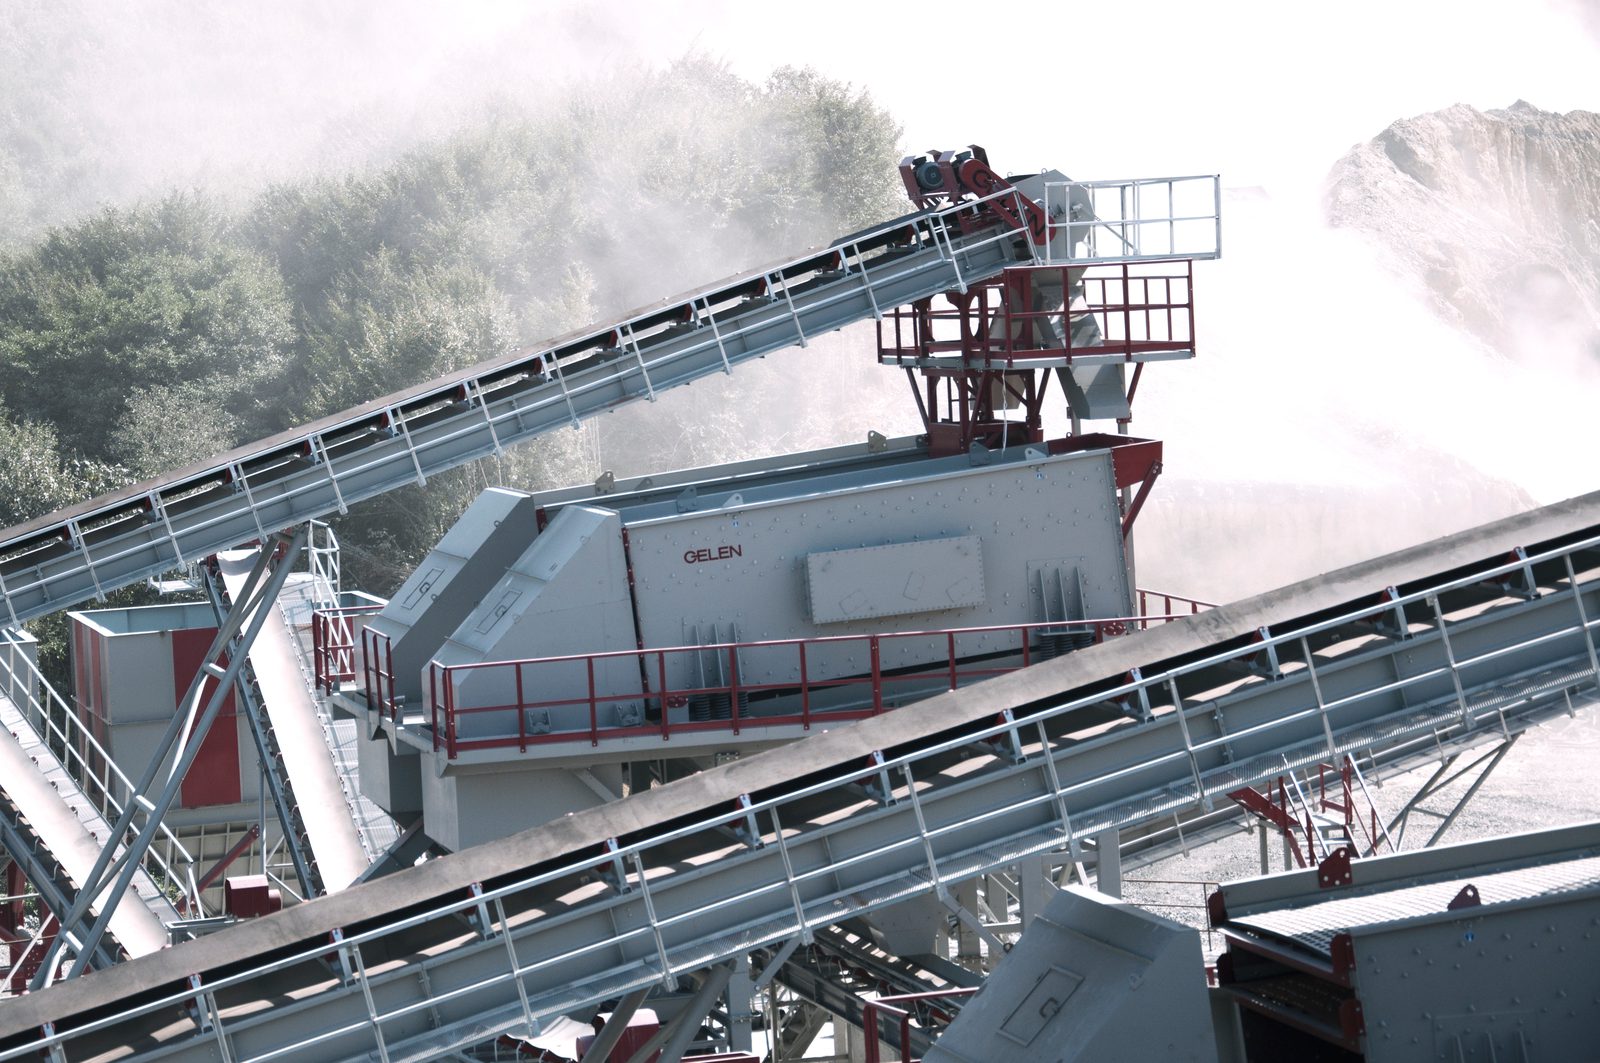
Belirtiler: Malzeme elek katının sadece bir tarafında (sağ veya sol) ağır şekilde yığılıyor.
- Besleyici ünitesinin hizasızlığı veya döküş oluğunun dengesiz dökümü (%40)
- Elek katının terazide olmaması / zayıf platform temeli çökmesi (%30)
- Aşınmış, kırılmış veya birbiriyle eşleşmeyen (uzunluk farkı olan) süspansiyon yayları (%20)
- Hasar görmüş veya malzeme dolmuş yan astar saclarının sürtünme yaratması (%10)
Adım Adım Çözüm
- Besleyicinin malzemeyi tam merkeze döküp dökmediğini kontrol edin, gerekiyorsa besleme kutusundaki yönlendirici (deflektör) plakaları ayarlayın.
- Sabit şasi üzerinde bir su terazisi (spirit level) kullanarak elek katını enine eksende (transversely) teraziye alın.
- Tüm yayları aşınma, çatlak ve paslanma açısından inceleyin, yük altında sıkışmış boylarını ölçün ve hepsinin birbiriyle uyumlu/eş bir set olduğundan emin olun.
- Elek gövdesi ile sabit şasi arasına sıkışan malzemeleri temizleyin ve hasarlı yan astarları yenisiyle değiştirin.
Sorun 3: Aşırı Titreşim Değerleri veya Gürültü
Belirtiler ve Nedenler
Belirtiler: Sağır edici düzeyde metalik çarpma sesi, gözle görülür vahşi/kontrolsüz sarsılma veya zıplama.
- Eleğin sol ve sağ tarafları arasında eşit olmayan/dengesiz eksantrik ağırlıklar (%35)
- Yan plakalar (side plates) boyunca gevşemiş yapısal cıvata / perçin bağlantıları (%25)
- Ciddi şekilde aşınmış veya dağılmak üzere olan rulmanlar (%20)
- Kırık süspansiyon yayları nedeniyle tabana (takozlara) vurma (%15)
- Destek yapısıyla (çelik platform) rezonansa girme (%5)
Adım Adım Çözüm
- Tüm yapısal Huck (perçin benzeri) cıvataları veya yüksek gerilimli (high-tensile) bağlantı elemanlarını derhal teknik speklere göre sıkın/torklayın.
- Karşı ağırlıkların (counterweights) iki tarafta da sağ ve sol simetrisinin mutlak suretle tuttuğundan emin olun.
- Rulman sıcaklıklarını ölçün; eğer 90°C'den yüksekse, bir rulman dağılmak/arızalanmak üzeredir.
- Yayları çatlaklara karşı inceleyin ve elek gövdesinin destek takozlarına (bump stops) çarpmadığından emin olun.
- Eğer destek çelik yapısı elekle birlikte sempatik bir şekilde (rezonansla) sallanıyorsa, platformu payandalarla (çaprazlarla) güçlendirin/sertleştirin.
Sorun 4: Zayıf Eleme Verimliliği
Belirtiler ve Nedenler
Belirtiler: İnce malzeme akışında yüksek oranda iri tanelerin (oversize) bulunması veya tam tersi, kaba malzemeye ince ürün karışması.
- Yüksek nem veya killi yapı nedeniyle elek tellerinin tıkanması (Sıvanma/Blinding) (%30)
- Elek deliklerini tamamen gömecek seviyede aşırı, yüksek debili ürün beslemesi (%25)
- Gelen malzeme türü için atış açısının (elips açısı) yanlış hedeflenmesi (%20)
- Aşırı derecede aşınmış ve delik çapları büyümüş elek panelleri/telleri (%15)
- Kayışların kayması (slippage) nedeniyle düşük genlik (amplitude) elde edilmesi (%10)
Adım Adım Çözüm
- Elek teli / medyasını temizleyin veya tamamen değiştirin; gerekirse göz tıkanmasını önleyici zıplayan bilyeler (anti-blinding balls) ekleyin.
- Verimliliğin geri dönüp dönmediğini gözlemlemek için besleme hızını (tonajını) kademeli olarak %20 azaltın.
- Elips yönlendirme açısını ayarlayın (Yapışkan malzemeler için 45°'ye daha yakın, hızlı akan kuru malzemeler için 25° civarına).
- Tam genliği (strok değerini) geri kazanmak ve devri yakalamak için tahrik kayışının gerginliğini kontrol edin.
Sorun 5: Rulmanın Aşırı Isınması
Belirtiler ve Nedenler
Belirtiler: Rulman yuvası (housing) yatak sıcaklığının 90°C değerini aşması, gresten duman çıkması.
- Yetersiz yağlama yapılması veya yanlış gres türünün kullanılması (%40)
- Toz girişinden dolayı kirlenmiş ve yapısı bozulmuş gres yağı (%25)
- Tahrik mili / Şaft hizalamasının bozulması (kaçıklık) veya şaftın eğilmesi (%20)
- Makinenin yapısal kapasitesinin ötesinde ürün yüklenmesi (%10)
- Rulmanın fiziksel kullanım ömrünün (çalışma saati olarak) sonuna gelmesi (%5)
Adım Adım Çözüm
- Titreşimli eleklere özel üretilmiş doğru ve yüksek sıcaklığa dayanıklı 'Aşırı Basınç' (Extrem Pressure - EP) gresi kullandığınızı doğrulayın.
- Elek boşta çalışırken, temiz gres gelesiye kadar eski gresi yeni gresi basarak tamamen tahliye edin (purge).
- Tüm mekanizma boyunca şaft hizalamasını özel ölçüm aletleriyle doğrulayın.
- Temizleme (purge) işleminden sonra ısınma belirtileri devam ederse, tahrik milinde korkunç hasarları önlemek için derhal planlı bir rulman değişimi organize edin.