
Dla kogo: dla wykonawców, producentów kruszyw i projektantów dróg, którzy produkują lub projektują kruszywo na podbudowę z mieszanki niezwiązanej i chcą mieć w jednym miejscu wymagania materiałowe, proces mieszania i dobór wytwórni. W Indiach ten sam materiał nosi nazwę wet mix macadam (WMM); liczby w tabelach wymagań pochodzą z indyjskiej specyfikacji MoRTH i są podane jako przykład, a w Polsce obowiązują PN-EN 13285 i WT-4 2010. Tabela odpowiedników regionalnych pokazuje, jak ten materiał nazywa się w innych krajach.
Czym Jest Mieszanka Niezwiązana na Podbudowę?
Mieszanka niezwiązana na podbudowę to warstwa podbudowy zasadniczej lub pomocniczej z dobrze uziarnionego kruszywa łamanego i miału, wymieszana z wodą w wytwórni do wilgotności optymalnej, a następnie układana warstwami i zagęszczana. W Polsce mówi się też o podbudowie z kruszywa łamanego stabilizowanego mechanicznie, a w Indiach o wet mix macadam (WMM). Ponieważ każda tona opuszcza wytwórnię już wymieszana i nawilżona, warstwa jest znacznie bardziej jednorodna niż podbudowa z tłucznia klinowanego (w Indiach water bound macadam, WBM), w której najpierw rozkłada się grube kruszywo, a kliniec i wodę wprowadza się dopiero na drodze.
Podbudowa z kruszywa leży pod nawierzchnią bitumiczną lub betonową na drogach krajowych, drogach ekspresowych, pasach startowych lotnisk, w portach i na placach o dużym obciążeniu. Rozkłada obciążenia od ruchu na niższe warstwy i daje nawierzchni zwartą, stabilną podstawę, która — wykonana zgodnie ze specyfikacją — nie koleinuje się i nie pęka.
Ten sam materiał pod innymi nazwami
| Region | Materiał | Typowa specyfikacja |
|---|---|---|
| Indie | Wet mix macadam (WMM) | MoRTH, rozdział 400, klauzula 406 |
| Wielka Brytania | Mieszanka niezwiązana Type 1 | Specification for Highway Works, seria 800 |
| Stany Zjednoczone | Graded aggregate base (GAB) | ASTM D2940 i specyfikacje stanowych zarządów dróg (DOT) |
| Polska | Mieszanka niezwiązana na podbudowę (kruszywo łamane stabilizowane mechanicznie) | PN-EN 13285, WT-4 2010 |
| Hiszpania | Zahorra artificial | PG-3, art. 510 |
| Francja | Grave non traitée (GNT) | NF EN 13285 |
| Rosja i WNP | Mieszanka tłuczniowo-piaskowa (ЩПС) | GOST 25607 |
Granice uziarnienia i metody badań różnią się między tymi specyfikacjami; zawsze pracuj według tej, która obowiązuje w Twoim kontrakcie.
Wymagania Materiałowe
Jako przykład: indyjska klauzula MoRTH 406 wymaga kruszywa łamanego — twardego, trwałego i czystego — z limitami wytrzymałości, kształtu ziaren i plastyczności. W Polsce wymagania dla mieszanek niezwiązanych określają PN-EN 13285 i WT-4 2010, m.in. przez kategorie zawartości ziaren przekruszonych, odporności na rozdrabnianie i zawartości pyłów. Główne wymagania MoRTH to:
| Właściwość (MoRTH) | Wymaganie | Badanie |
|---|---|---|
| Wskaźnik udarności kruszywa | maks. 30% | IS 2386 cz. 4 |
| Ścieralność w bębnie Los Angeles | maks. 40% | IS 2386 cz. 4 |
| Łączny wskaźnik płaskości i wydłużenia ziaren | maks. 30% | IS 2386 cz. 1 |
| Wskaźnik plastyczności frakcji przechodzącej przez sito 425 µm | maks. 6 | IS 2720 cz. 5 |
Uziarnienie
W MoRTH mieszanka WMM ma jedno uziarnienie o maksymalnym wymiarze ziarna 53 mm (w Polsce WT-4 2010 podaje krzywe graniczne dla mieszanek 0/31,5, 0/45 i 0/63 mm). Powszechnie publikowana krzywa graniczna dla klauzuli 406 to:
| Sito IS | Przechodzi wagowo, % |
|---|---|
| 53 mm | 100 |
| 45 mm | 95–100 |
| 22,4 mm | 60–80 |
| 11,2 mm | 40–60 |
| 4,75 mm | 25–40 |
| 2,36 mm | 15–30 |
| 600 µm | 8–22 |
| 75 µm | 0–5 (niektóre wydania dopuszczają do 8) |
Przed zaprojektowaniem mieszanki sprawdź granice w wydaniu MoRTH wskazanym w kontrakcie.
Większość zakładów kruszenia nie wyprodukuje takiego uziarnienia jako jednej hałdy. Mieszankę niezwiązaną komponuje się z trzech lub czterech oddzielnych frakcji, na przykład 40–20 mm, 20–10 mm, 10–5 mm i miału 5–0 mm, dlatego wytwórnia potrzebuje zasobnika i dozownika taśmowego dla każdej frakcji.
Podbudowa Zasadnicza, Tłuczeń Klinowany i Podbudowa Pomocnicza
| Mieszanka niezwiązana (WMM) | Tłuczeń klinowany (WBM) | Podbudowa pomocnicza (GSB) | |
|---|---|---|---|
| Warstwa | Podbudowa zasadnicza, czasem pomocnicza | Podbudowa zasadnicza lub pomocnicza | Podbudowa pomocnicza, na podłożu |
| Sposób wykonania | Mieszana i nawilżana w wytwórni | Kamień, kliniec i woda wprowadzane na budowie | Mieszanka o zadanym uziarnieniu, mieszana w wytwórni lub na budowie |
| Główna rola | Zwarta, stabilna podbudowa pod nawierzchnią | Podbudowa dróg o mniejszym natężeniu ruchu | Rozkład obciążeń i odwodnienie |
| Specyfikacja (przykład z Indii) | MoRTH, klauzula 406 | MoRTH, klauzula 404 | MoRTH, klauzula 401 |
| Kontrola jakości | Powtarzalna: stały skład i wilgotność | Zależy od pracy na budowie | Zależy od źródła i sposobu mieszania |
Wykonawcy przechodzą z tłucznia klinowanego na mieszankę niezwiązaną z wytwórni, ponieważ warstwę mieszaną w wytwórni można układać rozściełaczem, zagęszcza się ją mniejszą liczbą przejść walca i pewniej spełnia wymagania badań zagęszczenia. Ta sama wytwórnia zwykle produkuje też podbudowę pomocniczą do niższej warstwy, tylko z innym składem.
Wilgotność, Projektowanie Mieszanki i Zagęszczanie
Laboratorium najpierw wyznacza maksymalną gęstość objętościową szkieletu (MDD) i wilgotność optymalną (OMC) skomponowanej mieszanki — w MoRTH badaniem zagęszczalności metodą ciężką (IS 2720 cz. 8), w Polsce metodą Proctora wg PN-EN 13286-2. Wytwórnia dodaje wodę do wilgotności optymalnej, z niewielkim zapasem na odparowanie podczas transportu i wbudowywania w gorące, wietrzne dni.
- Za sucha: warstwa nie osiągnie wymaganego zagęszczenia, drobne frakcje oddzielają się od kamienia, a powierzchnia się wykrusza.
- Za mokra: mieszanka „pompuje” pod walcem, traci nośność i dłużej czeka na ułożenie kolejnej warstwy.
- Cel zagęszczenia (MoRTH): 98% laboratoryjnej MDD, sprawdzane na budowie badaniami gęstości.
- Grubość warstwy (MoRTH): co najmniej 75 mm i do 200 mm po zagęszczeniu przy użyciu walców wibracyjnych.
Jak Działa Wytwórnia Mieszanek Niezwiązanych
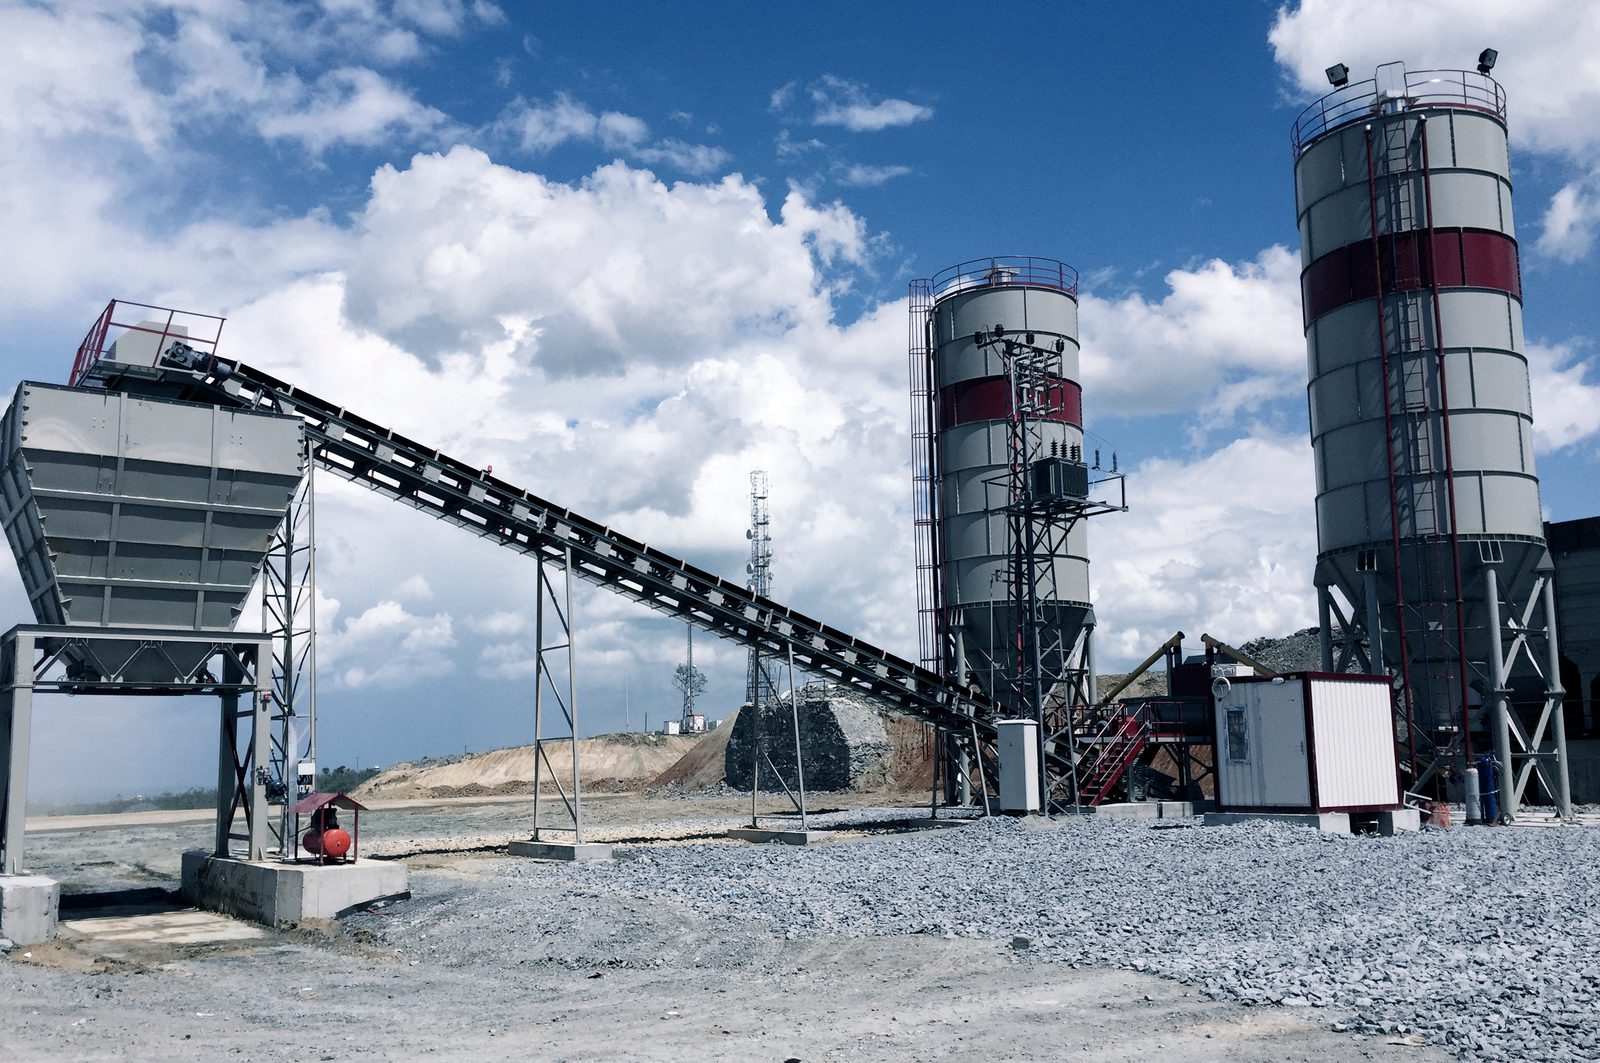
Wytwórnia mieszanek niezwiązanych (w Indiach WMM plant), nazywana też wytwórnią z mieszalnikiem dwuwałowym lub wytwórnią podbudowy, to mieszalnik ciągły. MoRTH wymaga mieszania wymuszonego w mieszalniku dwuwałowym (pugmill) lub talerzowym, a polskie specyfikacje techniczne dla podbudowy z mieszanki niezwiązanej przewidują wytwarzanie jej w mieszarkach stacjonarnych z dozowaniem wody. Wytwórnie o dużej wydajności wykorzystują mieszalnik dwuwałowy, bo miesza on w sposób ciągły, bez przerw między zarobami.
- Zasilanie i dozowanie: każda frakcja kruszywa jest w osobnym zasobniku, a dozownik taśmowy pod zasobnikiem podaje ją w proporcji receptury na przenośnik zbiorczy.
- Dodanie spoiwa, gdy jest potrzebne: przy podbudowie związanej cementem podajnik ślimakowy pod silosem cementu dodaje cement do strumienia kruszywa. Mieszanka niezwiązana nie wymaga spoiwa.
- Dodanie wody: pompa zasila belkę natryskową wewnątrz mieszalnika, a przepływ wody ustawia się na wilgotność optymalną.
- Mieszanie: dwa przeciwbieżne wały łopatkowe ugniatają materiał w jednorodną, nawilżoną mieszankę podczas przejścia przez koryto.
- Magazynowanie i załadunek: mieszanka trafia do zasobnika buforowego lub silosu, z którego ładuje się samochody bez zatrzymywania mieszalnika, a kabina sterownicza pokazuje wydajności dozowania, przepływ wody i obciążenia silników.
Wytwórnie GELEN MP z mieszalnikiem dwuwałowym są zbudowane właśnie w ten sposób — mają co najmniej trzy zasobniki z dozownikami taśmowymi, wewnętrzną belkę natryskową, opcjonalne dozowanie spoiwa i monitorowanie w czasie rzeczywistym — w wielkościach 300–400 t/h i 450–550 t/h.
Jakiej Wydajności Wytwórni Potrzebujesz?
Dobieraj wytwórnię do tempa układania, a nie odwrotnie. Przykład obliczenia:
- Szerokość jezdni 7 m, warstwa po zagęszczeniu 0,20 m, cel 1 km warstwy na zmianę: 7 × 0,20 × 1000 = 1400 m³ po zagęszczeniu.
- Przy gęstości po zagęszczeniu około 2,25 t/m³ daje to około 3150 t.
- Przy 8-godzinnej zmianie z około 7 godzinami efektywnej pracy: 3150 ÷ 7 ≈ 450 t/h.
Dodaj zapas na oczekujące samochody, korektę ilości wody i szersze odcinki oraz dopasuj rozściełacze i walce do tego samego tempa. Wytwórnia pracująca znacznie poniżej swojej wydajności marnuje energię; wytwórnia pracująca na granicy możliwości każe rozściełaczowi czekać.
- Wystarczająca liczba zasobników dla każdej frakcji mieszanki i jeden zapasowy do korekt
- Dozowniki taśmowe skalibrowane dla każdego materiału przed produkcją
- Dozowanie wody dobrane do najsuchszego kruszywa i najgorętszej pogody na budowie
- Zasobnik buforowy lub silos, aby ładować samochody bez zatrzymywania mieszalnika
- Wytwórnia stacjonarna dla kopalni zaopatrującej wiele budów; mobilna do przemieszczania wzdłuż długiej trasy
Typowe Problemy z Podbudową z Kruszywa i Ich Przyczyny
| Problem | Prawdopodobna przyczyna | Co zrobić |
|---|---|---|
| Badania zagęszczenia nie spełniają wymagań | Wilgotność odbiega od optymalnej, złe uziarnienie lub zbyt gruba warstwa | Sprawdź wilgotność optymalną, skład i grubość warstwy; dodaj przejścia walca |
| Segregacja kamienia i drobnych frakcji | Sucha mieszanka, długi swobodny spadek na samochody, źle formowane hałdy | Utrzymuj wilgotność optymalną, korzystaj z zasobnika buforowego, formuj hałdy warstwami |
| Skład mieszanki zmienia się w ciągu dnia | Rozkalibrowane dozowniki taśmowe lub prawie pusty zasobnik | Kalibruj dozowniki, uzupełniaj zasobniki, obserwuj wydajności dozowania |
| Powierzchnia wykrusza się po wałowaniu | Mieszanka wyschła w transporcie | Przykrywaj samochody, skracaj czas dowozu, uwzględniaj odparowanie |
| Miękkie miejsca pod walcem | Za dużo wody lub plastyczne drobne frakcje | Zmniejsz ilość wody; sprawdź wskaźnik plastyczności miału |